

01 Introducción al artículo
Este estudio profundiza en el impacto decisivo del ángulo de soldadura, un parámetro clave del proceso, en la calidad de la soldadura durante la soldadura híbrida láser{0}}MAG de chapa de acero para barcos AH36 de alta resistencia- de 14 mm de espesor. Las técnicas de soldadura tradicionales enfrentan desafíos como zonas excesivamente grandes-afectadas por el calor, deformación de la soldadura y dificultad para controlar la microestructura cuando se trata de materiales de placa gruesa. La tecnología de soldadura híbrida láser-MAG, a través de la acción sinérgica del láser y el arco, puede mejorar eficazmente la calidad de la soldadura, especialmente después de la popularización de los láseres de alta-potencia, lo que muestra un gran potencial en la soldadura eficiente de placas gruesas. Aunque el modo guiado por láser-tiene ventajas sobre el modo guiado por arco-, como una penetración más profunda y estabilidad del arco, en la soldadura de placas gruesas, los parámetros de proceso inadecuados (p. ej., ángulo de soldadura) aún pueden provocar defectos como salpicaduras, colapso y joroba posterior. Cambios menores en el ángulo de soldadura pueden afectar significativamente el comportamiento dinámico del baño fundido, la estabilidad del ojo de cerradura y la calidad de la formación de la soldadura final.
Por lo tanto, este estudio se centra en la variación de los ángulos de soldadura, utilizando fotografía de alta-velocidad y el método "sándwich" para observar el comportamiento dinámico del baño fundido y el ojo de cerradura en tiempo real, combinado con análisis de señales eléctricas, con el objetivo de revelar sistemáticamente los efectos de diferentes ángulos de soldadura en la formación de la soldadura, el flujo del baño fundido, el comportamiento del ojo de cerradura y los mecanismos de formación de defectos (colapso, joroba, salpicaduras), proporcionando orientación teórica para optimizar el láser-de alta-MAG. Procesos de soldadura híbridos.
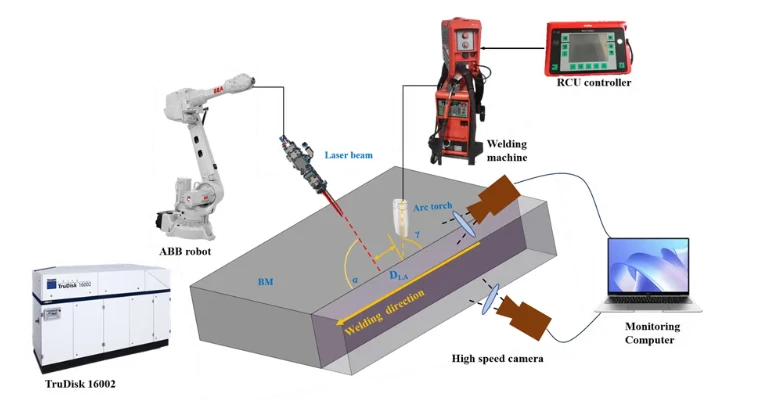
La Figura 02 ilustra que los parámetros fijos para el proceso de soldadura son: potencia del láser de 10,5 kW, velocidad de soldadura de 1,8 m/min, velocidad de alimentación del alambre de 12 m/min, con un espacio a tope pre-establecido de 0,5 mm. Durante la soldadura, el gas de protección utilizado consiste en un 80% de Ar y un 20% de CO2, con un caudal de 15L/min. La figura 1 muestra un esquema del proceso de soldadura. El experimento varía principalmente el ángulo entre el láser y la dirección de soldadura, diseñando cuatro disposiciones de ángulo, definiendo el ángulo entre el láser y la dirección de soldadura como y el ángulo entre el arco y el láser como, con los ángulos de la fuente de calor de soldadura establecidos como se muestra en la Figura 2.
La Figura 3 muestra la morfología macroscópica y la correspondiente morfología de la sección transversal-de soldaduras compuestas por láser-MAG en diferentes ángulos de soldadura. Cuando el ángulo de soldadura es de 75 grados, la calidad de la formación de la soldadura es deficiente: la parte frontal de la soldadura muestra periódicamente un patrón de dientes ancho-estrecho-ancho, mientras que la parte posterior tiene jorobas pequeñas y continuas. Cuando el ángulo de soldadura aumenta a 82,5 grados, la calidad de la formación de la soldadura es óptima, con un frente completo y un reverso continuo sin jorobas, presentando una típica forma de copa. Aumentar aún más el ángulo de soldadura a 88,75 grados da como resultado un colapso discontinuo parcial en la parte frontal de la soldadura, con algunas pequeñas protuberancias en la parte posterior. Cuando el ángulo de soldadura alcanza los 97,5 grados, la parte frontal de la soldadura muestra fenómenos cóncavos-llenos periódicos con relleno desigual, mientras que se forman jorobas más grandes en la parte posterior.
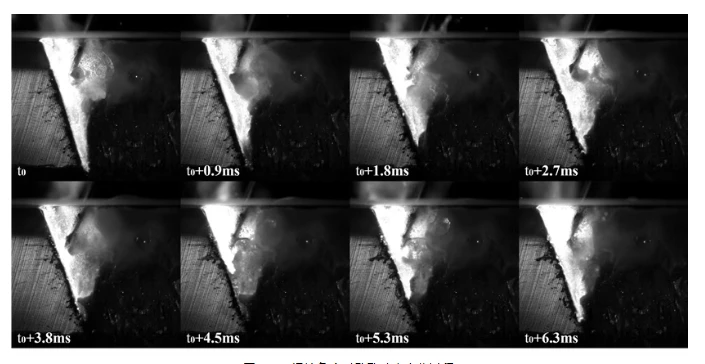
Basado en el método "sándwich" mejorado, se utilizó una cámara de alta-velocidad para observar el comportamiento dinámico del ojo de cerradura de soldadura híbrida láser-MAG en tiempo real desde un lado. En un ángulo de soldadura de 75 grados, el ojo de la cerradura exhibió un proceso dinámico periódico, caracterizado por reapertura y cierre al andar. El crecimiento, desprendimiento y reformación de las gotas interactuó con el comportamiento del ojo de la cerradura.


